Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Nikkellegeringssmiing: karakterer, prosesskontroll, applikasjoner og kjøpsveiledning
 Hjem / Nyheter / Bransjenyheter / Nikkellegeringssmiing: karakterer, prosesskontroll, applikasjoner og kjøpsveiledning
Bransjenyheter
Nikkellegeringssmiing: karakterer, prosesskontroll, applikasjoner og kjøpsveiledning
2026-09-18
Et verft erstattet en gang to propellaksler av karbonstål på seks år fordi fartøyet fortøyde i en kloridrik havn som den opprinnelige designen aldri ble vurdert. Reparasjonen, en nikkellegeringssmiing, har vært i bruk siden. Leksjonen gjelder bredt: nikkellegeringssmiing løser korrosjons- og høytemperaturproblemer, men bare når karakteren samsvarer med den reelle brukstilstanden og smiingsprosessen bevarer legeringens integritet. Denne artikkelen dekker karakterene, prosessgrensene og kontrollene som betyr noe før du bestiller.
Hva gjør nikkellegeringssmiing annerledes
Nikkellegeringer inneholder mer enn 30 prosent nikkel i fast løsning, noe som stabiliserer den ansiktssentrerte kubiske strukturen. Den strukturen gir tre praktiske fordeler: seighet ved kryogene temperaturer, nyttig styrke over 500°C og toleranse for klorider, sulfider og syrer som sprekker vanlig stål. Nedbørsherdede kvaliteter som Legering 718 går videre og utvikler flytestyrker over 1000 MPa gjennom en aldringsbehandling.
Smiing gir en strukturell fordel som støping og maskinering fra stang ikke kan gjenskape. Varmbearbeiding bryter ned støpestrukturen, lukker indre porøsitet og justerer kornstrømmen med delens kontur. Et smidd ventilhus eller turbinaksel viser derfor høyere utmattingsstyrke under syklisk trykk og vibrasjon. For kritiske komponenter er dette hovedgrunnen til at tegningen spesifiserer en smiing fremfor en billigere støping.
Vanlige nikkellegeringskvaliteter og hvordan du velger dem
Seks kvaliteter dekker de fleste industrielle smiingshenvendelser. Tabellen nedenfor oppsummerer hver klasse, dens typiske nikkelinnhold og komponentene som forfalskere vanligvis lager av den. Bekreft egenskapsverdier mot gjeldende ASTM- eller ASME-spesifikasjoner for den nøyaktige varmen.
| Karakter | Typisk Ni-innhold | Definerende karakteristikk | Vanlige smidde deler |
|---|---|---|---|
| Legering 400 | 63–70 % | Sjøvannsbestandighet og seighet under null | Marineaksler, rorstokker, pumpeaksler |
| Legering 600 | 72 % min | Høy temperatur oksidasjonsmotstand | Ovnsruller, varmevekslerhoder |
| Legering 625 | 58 % min | Korrosjonsmotstand mot grop- og sprekker | Ventilhus, utblåsningssikringsdeler, turbinblader |
| Legering 718 | 50–55 % | Nedbørsherding, utbytte over 1000 MPa | Turbinskiver, giraksler, høyfaste ringer |
| Legering 825 | 38–46 % | Syrebestandighet, spesielt svovelsyre og fosforsyre | Kjemiske pumpedeler, oljefeltkomponenter |
| Legering C-276 | 57 % min | Motstand mot oksiderende og reduserende syrer | Innvendig reaktor, skrubberdeler, høylegerte ventiler |
Velg etter tjenestemiljø, ikke etter nikkelprosent. Legering 718 passer til roterende deler og festemidler på grunn av sin aldringsrespons. Legering 625 dekker de fleste trykkgrensedelene i sur olje og gass. Legering 825 er vanligvis nok for syreservice, og Legering 400 er det økonomiske sjøvannsalternativet. Oppgradering til C-276 når designet bare trenger 625 mer enn dobler råvareregningen uten å øke levetiden.
Relativ materialkostnad for nikkellegeringssmiing (karbonstål = 1,0)
Materialkostnad er det første tallet en kjøper ser, men det er ikke hele bildet. Diagrammet viser den omtrentlige råvarekostnadsmultiplikatoren i forhold til karbonstål for de vanligste nikkellegeringssmidene. Alloy 400 er det billigste nikkelalternativet og koster fortsatt mer enn tre ganger karbonstål. Legering 625 og C-276 ligger på syv til ni ganger karbonstål-basislinjen før smiarbeid begynner. Dette gapet forklarer hvorfor oppgradering fra Alloy 825 til C-276 bare for sikkerhets skyld kan mer enn doble materialregningen. Ekstrakostnaden er berettiget når den forhindrer en ikke-planlagt nedstengning i en enkelt sur brønn, men den må tjenes inn av tjenestemiljøet.
Smi prosesshensyn som avgjør kvalitet
Nikkellegeringer smir ikke som karbonstål. De holder høy styrke ved smitemperatur, leder varme sakte og krever et smalere arbeidsområde. Tre prosessfaktorer avgjør om smiingen leverer de forventede egenskapene:
- Varmekontroll. De fleste nikkellegeringer smir mellom 900°C og 1200°C. Over dette området vises kornvekst og begynnende smelting; under det oppstår arbeidsherding og overflatesprekker. Ovnen må ha kalibrerte termoelementer og en registrert bløtleggingskurve.
- Reduksjon og kornstørrelse. Hver smipassasje trenger nok deformasjon til å bryte støpestrukturen og utløse rekrystallisering. Lav reduksjon etterlater en blandet kornstruktur som reduserer utmattelsesstyrken. Roterende deler spesifiserer ofte en endelig kornstørrelse på ASTM 4 til 7.
- Varmebehandling. Solid-løsningskvaliteter krever en kontrollert nedkjøling etter ferdig smiing. Nedbørsherdede kvaliteter som Alloy 718 trenger en to-trinns aldringsbehandling nær 720 °C. Ovnsrekorden er det eneste beviset på at tidsplanen ble fulgt.
- Verktøykontakt. Nikkellegeringer mister overflatevarme raskt, så matrisene må forvarmes og kontakttiden minimeres. Hammerenergi og pressehastighet betyr like mye som legeringskjemien.
Disse faktorene er ikke teoretiske. En flensfinish som er smidd for kald kan utvikle rifter, og den samme flensen som er overaldret i ovnen kan miste 15 prosent av sin spesifiserte flytegrense mens den fortsatt ser feilfri ut. Den samme temperaturdisiplinen gjelder for høylegerte stål og nikkellegeringer; vår guide til smiing av rustfritt stålsmiing forklarer de vanlige fallgruvene mer detaljert.
Flyttestyrke ved forhøyet temperatur for smidde materialer
Dette diagrammet sammenligner typisk minimum flytegrense ved forhøyet temperatur for tre smidde materialer. Alloy 718 holder seg over 800 MPa selv ved 600°C, som er grunnen til at den er standarden for roterende deler med høy belastning. Legering 625 mister styrke gradvis, men overskrider likevel 400 MPa ved 700°C, noe som gjør den til en sterk kandidat for ventilhus og trykkhus. Rustfritt 316 starter på respektable 290 MPa og synker deretter raskt over 300°C. En designingeniør som spesifiserer en rustfri flens for en 500°C linje må leve med en svært lav tillatt spenning; en nikkellegeringssmiing endrer denne antagelsen. Diagrammet viser også hvorfor romtemperaturdata alene kan villede et materialvalg.
Hvor nikkellegeringssmiing brukes i tung industri
Nikkellegeringssmiing er spesifisert der brudd er dyrt. I olje og gass holder smidde Legering 625 og 825 ventilhus, utblåsningssikringer og fraktureringshoder trykket i sure brønner fra arktiske temperaturer til over 200°C. Smiveien fjerner porøsitetsrisikoen som gjør støpegods vanskelig å akseptere for denne plikten.
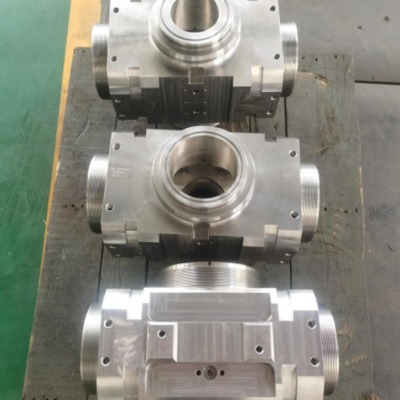 Nikkellegering utblåsningssikringssmiing for sur brønnservice Denne smidde BOP-komponenten passer høytrykks olje- og gassbrønner, hvor Alloy 625-kledning og fosfatfinish gir korrosjonsmotstand og pålitelig brønnhodeavstengning under ekstreme forhold nede i brønnen. Se produkt →
Kraftproduksjon bruker nikkellegeringssmiing der temperatur eller korrosjon overskrider grensene for rustfritt materiale. Kjernefysiske rørdyser, rørplater og hydroturbinaksler er typiske eksempler. Disse delene opererer under høy bøyespenning, og inspeksjonstilgangen er begrenset etter montering.
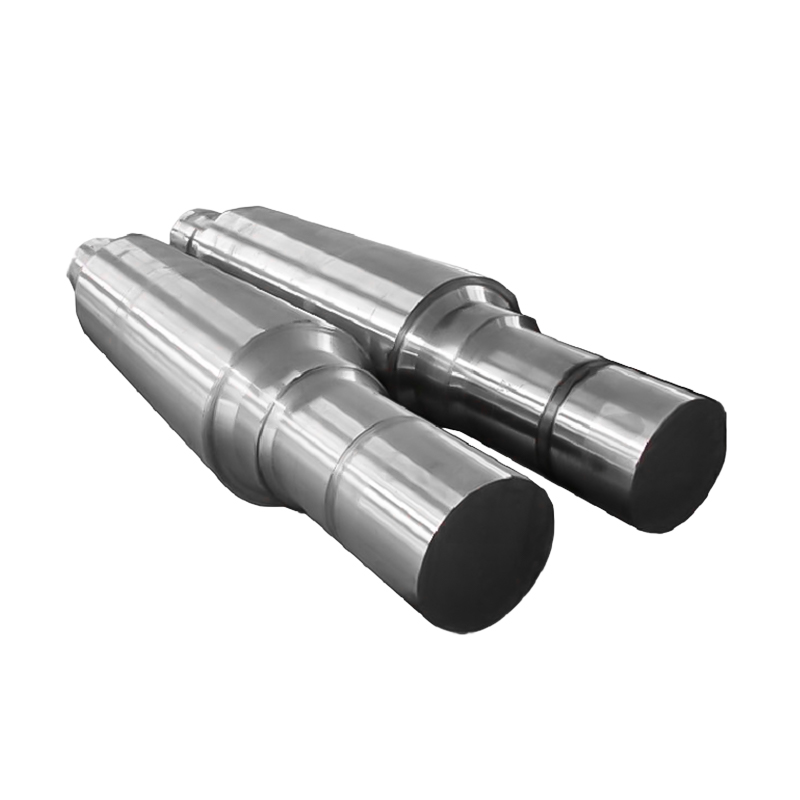 Hydroelektrisk generatorakselsmiing for service med høyt dreiemoment Denne smidde akselen er en kjernetransmisjonskomponent for turbinsett, og tåler høyt dreiemoment, tretthet og fuktige forhold. Dens listede størrelser og materialer støtter pålitelig langsiktig kraftproduksjon. Se produkt →
I marin service motstår Alloy 400 propellaksler og rorstammer groper i forurensede havner der karbonstål svikter raskt. Kjemiske anlegg velger i mellomtiden Alloy 825 eller C-276 for ventildeksler, pumpekropper og reaktorkomponenter i syredrift; ultralydtesting av disse smiene er standard fordi feltsveisereparasjon er vanskelig.
 Legering 625 Overlay Valve Cover Forgings for Severe Duty Designet for tredelte kuleventiler, dette smidde ventildekselet med Alloy 625-overlegg balanserer korrosjonsmotstand og kostnadseffektivitet, noe som gjør det egnet for høytemperatur-, høytrykkskjemikalier og oljefeltapplikasjoner. Se produkt →
Romtemperatur Yield Strength of Forged Grades (MPa)
Kolonnediagrammet sammenligner typisk romtemperatur flytegrense for seks smidde kvaliteter. Legering 718 når omtrent 1035 MPa fordi dens aldringsbehandling gir en fin dispersjon av forsterkende faser. Alloy 625 gir omtrent 490 MPa og er det praktiske valget for mange trykkdeler fordi den balanserer moderat styrke med utmerket korrosjonsbestandighet. De lavere karakterene er ikke feil; de passer ganske enkelt til design med lavt stress og stramme budsjetter. En vanlig feil er å sette likhetstegn mellom høyere flytegrense og bedre smikvalitet. I virkeligheten gir høyere styrke ofte lavere duktilitet og mer krevende sveiseprosedyrer, så karakteren må passe til designkoden og fabrikasjonsplanen.
Hva du skal verifisere før du bestiller nikkellegeringssmiing
Å kjøpe en nikkellegeringssmiing krever mer verifisering enn å bestille en standard karbonstålflens. Materialsertifikatet alene beviser ikke at delen har de nødvendige egenskapene. En fullstendig kjøpsspesifikasjon bør dekke:
- Materialsporbarhet. EN 10204 3.1-sertifikatet må angi varmenummer, sammensetning og mekaniske testresultater fra samme varme- og varmebehandlingsbatch som den leverte delen.
- Ikke-destruktiv undersøkelse. Spesifiser ultralydmetoden og akseptnivået. En 1,2 mm flatbunnet hullreferanse er vanlig for trykkdeler; skriv det inn i innkjøpsordren.
- Dimensjonsbekreftelse. Enig om boringskonsentrisitet, flensflatens flathet og maskineringsgodtgjørelse slik at inspeksjon etter maskinering ikke blir en tvist.
- Varmebehandlingsrekorder. For eldre karakterer, be om det faktiske tids-temperaturdiagrammet, ikke en uttalelse som sier at aldring ble utført.
- Kornstørrelse, når designet krever det. Høyt belastede ringer og roterende komponenter spesifiserer vanligvis ASTM 4 til 7.
Dokumenter disse kravene før bestillingen legges inn, og slipp ikke smiingen før papirene er fullført. En rask eiendomssammenligning holder utvelgelseskriteriene synlige når det kommersielle teamet forhandler med forfalskeren; diagrammet nedenfor viser de tre mest diskuterte materialfamiliene.
Tjenesteegenskapssammenligning av smidde materialer (poengsum 1-10)
Radardiagrammet sammenligner Alloy 625, rustfritt 316 og karbonstål på tvers av fem servicekriterier på en skala fra én til ti. Legering 625 dominerer korrosjonsmotstand og høytemperaturstyrke, og det er grunnen til at den forekommer så ofte i ventilhus og brønnhodesmiing. Rustfritt 316 balanserer moderat korrosjonsbestandighet med god sveisbarhet, men gir raskt fra seg styrke ved temperatur. Karbonstål er fortsatt det billigste og mest sveisbare valget når servicemiljøet er mildt og designbelastningen er lav. Diagrammet viser også avveiningen tydelig: ytelse og kostnadseffektivitet går i motsatte retninger. Å bruke denne typen sammenligning under designgjennomgang hjelper kjøperen, ingeniøren og forfalskeren til å bli enige om de samme utvalgskriteriene.
Hvorfor en leverandør av smiing i full prosess reduserer risikoen din
En dedikert smibutikk kan gjøre en god blank, men en fullprosessleverandør fjerner mest grensesnittrisiko. Når ett selskap kontrollerer oppvarming, smiing, ringvalsing, varmebehandling, maskinering og sluttkontroll, forblir materialsertifikatet med den fysiske delen fra emne til utsendelse.
Den integrerte strukturen forkorter ledetiden for ikke-standardkomponenter. Forfalskeren kan justere reduksjonsforholdet, endre aldringsskjemaet og maskinere testkuponger på nytt i én sløyfe i stedet for å koordinere flere leverandører. Spør hvilke prosesser som er interne; svaret avslører vanligvis hvor kvalitetsproblemer skjuler seg.
ACE Machinerys verksted i Yancheng driver 3-tonns, 5-tonns og 15-tonns elektrohydrauliske hammere, 1-meters og 1,5-meters vertikale ringvalseverk, varmebehandlingsovner med full registrering og CNC-maskineringssentre. Dette utstyrsutvalget bestemmer maksimal seksjonsstørrelse og ringdimensjoner tilgjengelig fra én kilde. Kombinert med intern sveising og overflatebehandling, kan det samme anlegget levere en ferdig komponent i stedet for en serie overleveringer. For tegninger som ikke samsvarer med standard katalogartikler, ikke-standard tilpasset smitjeneste dekker gapet mellom et standardemne og en ferdig maskinert del.




Nyheter
Send oss en melding akkurat nå!
-
Mobilterminal
-
Hurtigkoblinger
Produkter Om oss Utstyr og kapasitet Kvalitet Nyheter Kontakt oss -
Produktkategori
Elektrisk kraft Energismiing Smiing av skip og havnemaskiner Gruvedrift og metallurgismiing Smiing av mat- og fôrmaskiner Petrokjemisk industrismiing Sveisefabrikasjon TILPASSET FINISDELER -
Kontakt oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Opphavsrett © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheter reservert.
Kina åpne dør smiing produsent
leverandør av spesialtilpasset presisjonssmiing