Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Valset ringsmiing: sømløs ringprosess, toleranser og leverandørsjekker
 Hjem / Nyheter / Bransjenyheter / Valset ringsmiing: sømløs ringprosess, toleranser og leverandørsjekker
Bransjenyheter
Valset ringsmiing: sømløs ringprosess, toleranser og leverandørsjekker
2026-10-01
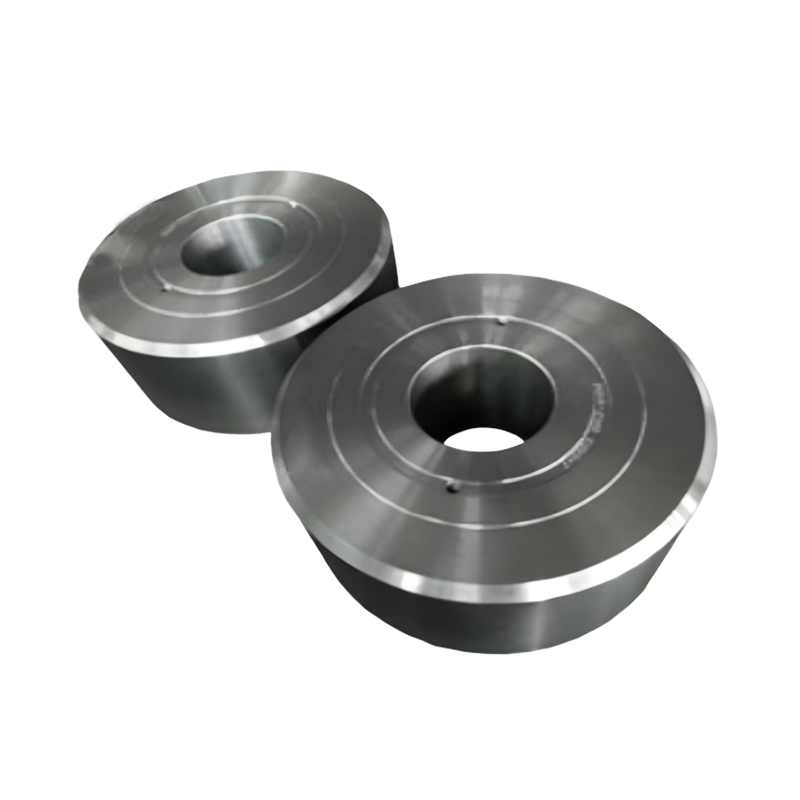
En ring svikter vanligvis der metallet møter seg selv. Det kan være en sveisesøm, eller en kuttkant som stopper kornstrømmen i sporene. Valset ringsmiing finnes for å fjerne det svake punktet. I stedet for å kutte en ring fra plate eller sveise en opp fra stang, starter prosess med en gjennomboret smultringformet preform og ruller den til materialet har blitt presset inn i en kontinuerlig periferisk kornstrøm rundt hele 360 grader.
Konklusjonen først, fordi det sparer omarbeidet senere. Hvis en ring bærer dreiemoment, internt trykk, reverserende belastning eller en utmattingssyklus, er en sømløs valset ring normalt den riktige ruten, selv om den koster mer enn en plasmakuttet platering. Hvis delen er et avstandsstykke med lav spenning eller et flatt deksel, er rullende sjelden verdt det ekstra trinnet. Resten av denne siden forklarer hvordan prosessen går, hvilke toleranser du kan forvente som forfalsket, og hva du skal verifisere før du frigir en innkjøpsordre.
Hvorfor en sømløs valset ring slår en kuttet eller sveiset en
Metall har en retning når det er bearbeidet. Smiing justering av inneslutninger og korngrenser med retningen på materialstrømmen, og ringrulling justeringer dem omkretsen, som er rundt nøyaktige retninger som en roterende bærer bøylespenningen. Tre konsekvenser betyr noe i tjenesten.
- Ingen sveisesøm betyr ingen varmepåvirket sone og ingen sveisinspeksjonskrav i den mest belastede delen av delen.
- Kontinuerlig bøylekornstrøm gir bedre tretthetsmotstand og bedre sprekkstoppoppførsel enn en ring kuttet fra plate, hvor strømmen går i en rett linje og rett og slett stopper ved kuttekanten.
- Gjennom tykkelsesdeformasjon under valsing lukker den indre porøsiteten igjen fra den originale blokken eller blomsten, og det er grunnen til at valsede ringer foretrekkes for trykkholdende og høyt belastede komponenter.
En kuttet ring er ikke automatisk en dårlig del. For et ikke-strukturelt avstandsstykke, en beskyttelsesring eller en engangsreparasjonsdel, er skjæring fra plate raskt og billig. Den kostbare feilen er å spesifisere en kuttet ring for en oppgave som trenger små strømningsegenskaper, for deretter å oppdage forskjellen gjennom en feltfeil eller en uventet avvisning ved ultralydinspeksjon.
The Rolled Ring Smiing Sequence, trinn for trinn
Ringrulling er andre halvdel av en lengre smilesekvens, og første halvdel avgjør hvor god andre halvdel kan bli. En typisk rute går som følger.
- Kutt emnet til en beregnet vekt og varm det opp til smitemperatur i en kontrollert ovn.
- Forstyrr emnet for å øke tverrsnittet og konsolidere den støpte strukturen.
- Stikk hull i det opprørte emnet med en stans for å lage en hul preform, ofte beskrevet som en smultring.
- Plasser preformen mellom hovedrullen og doren. Hovedrullen driver, doren presser innover, og veggen tynnes etter hvert som diameteren vokser.
- Ta med aksiale eller koniske ruller for å kontrollere høyden og firkante flatene mens ringen utvides.
- Rull til endelig størrelse, deretter avkjøling, varmebehandler, maskin og inspiser.
Den kritiske variabelen er reduksjonsforholdet, dvs. hvor mye veggtykkelse reduseres under rulling i forhold til preformveggen. En preform som er gjennomboret for tynt, eller rullet med for liten reduksjon, kan ende opp med utilstrekkelig deformasjon i boringen og en mindre jevn struktur. En preform som er for tung løser med materiale og rulletid. Dette er grunnen til at ringrulling planlegges bakover fra den ferdige delen, ikke fremover fra det emnet som tilfeldigvis er på stativet.
Radialaksialfreser håndterer det meste av industriarbeid, og vertikale ringvalseverk er vanlige for større diameter der ringen trenger støtte for voksne. Størrelsesområdet er bredt. Ringer fra ca. 200 mm opp til flere meter utvendig diameter er laget etter samme prinsipp, med veggtykkelse, høyde og maskinkapasitet som avgjør hvilken rute som passerer jobben.
Sammenligning av ringproduksjonsruter
Før du velger en prosess, hjelper det å se hvor hver rute faktisk vinner. Sammenligningen nedenfor bruker kornflyt og materialbruk som kriterier.
| Rute | Kornflyt | Sømtilstand | Materialbruk | Der det passer |
|---|---|---|---|---|
| Valset ringsmiing | Kontinuerlig og periferisk, justert med bøylespenning | Ingen | Moderat, det gjennomhullede senteret kan ofte gjenbrukes | Girringer, lagerringer, flenser, trykkholderringer |
| Ring kuttet fra plate | Følger platens rulleretning og stopper ved kuttekanten | Ingen i ringen, men egenskaper er retningsbestemte | Høy, midtskiven er ofte skrap | Ikke-strukturelle avstandsstykker, deksler, engangsdeler |
| Sveiset fabrikasjon | Avbrutt ved sveisen og i den varmepåvirkede sonen | En eller flere langsgående sveiser | Lav for svært butikkdiameter | Kanaler, beskyttelser, støtte for lav stress |
| Sømløst rør kuttet i lengde | Aksialt, langs rørets akse i stedet for rundt den | Ingen | BH, men begrenset til standard rørstørrelser | Tynne vegger og hylser |
Når delen er et flensemne, en girring, en lagerbane eller en vindturbingirboksring, er rulling generelt den beste ruten fordi servicelastene virker i bøyleretningen og strømningslinjene havner der belastningen gjør.
 Flenssmiing De er tilgjengelige i en rekke materialer, og er enkle å installere og vedlikeholde, noe som muliggjør rask konstruksjon av ulike rørledningssystemer. Kan skilte med enestående tetningsegenskaper... Se produkt →
Toleranser og små forhold å planlegge rundt
Valsede ringer leveres enten som valset med bearbeidingsgodtgjørelse, eller som grovbearbeidede og prøvebearbeidede ringer. Ettersom dimensjoner er et utgangspunkt, ikke en ferdig toleranse, og høye forskjellige diametere, veggtykkelse, materiale og antall rullepass. Tabellen nedenfor viser det generelle området du kan forvente og bekrefte på tegningen.
| Funksjon | Generelt som liten tilstand | Hva du skal bekrefte med leverandøren |
|---|---|---|
| Utvendig diameter | Omtrent pluss eller minus 1 prosent av nominell, eller 3 mm, avhengig av hva som er størst | Om tegningen tillater en like utvendig overflate |
| Borediameter | Ca 3 mm oversize på medium ringer, mer på tunge vegger | Minimum boremaskintillegg, siden dette vanligvis avgjør godtar |
| Veggtykkelse | Nominell pluss 3 mm til minus 1 mm på typiske ringer | Om eksentrisitet allerede er inkludert i veggtillegget |
| Høyde eller aksial lengde | Ca pluss minus 2 mm | Hvorvidt profilerte aksiale ruller brukes til å kvadratiske flatene |
| Ovalitet | Omtrent 0,5 prosent av diameteren som en arbeidsguide | Om størrelsespass eller stressavlastning er inkludert i prisen |
Til praktiske punkter følger. Spesifiser alltid minimum maskineringstillegg på boringen i stedet for den ytre diameteren, fordi boreopprydding vanligvis er det som avgjør om en ring er bergbar. Og forvent at tynnveggede ringer med stor diameter er de vanskeligste å holde rundt. Ovalitet er de fleste uenigheter mellom kjøper og leverandør begynner.
 Avstivningsring smilende I matemaskineri – spesielt for nøkkeldeler som sylinderkallene, rotorakslene og transportrørene til pelletsmøller, blandere og knusere – er avstivningsringer ... Se produkt →
Materiale- og varmebehandlingsvalg for ringsmiing
Ringvalsing fungerer på karbonstål, legert stål, rustfritt stål, nikkellegeringer og kobberlegeringer, forutsatt at materialet kan gjennombores og rulles inne i smitemperaturvinduet. Typiske valg inkluderer:
- Karbon- og mikrolegerte stål for generelle strukturelle ringer og avstandsstykker.
- Herdet og herdet legert stål som 4140 type kvaliteter for girringer, tunge flenser og høylastnav.
- Kasserherdingsgrader for girringer som vil bli karburert etter smiing.
- Austenittiske rustfrie stål som 316L for korrosjon og hygieniske oppgaver, og martensittiske kvaliteter som 420 for sliteringer.
Varmebehandling bør være drevet av det endelige egenskapskravet, ikke av vane. Normalisering forfiner strukturen før maskinering, bråkjøling og temperering når en spesifisert styrke- og seighetskombinasjon, og løsningsgløding brukes for austenitiske kvaliteter. På rustfrie ringer har både smitemperaturområdet og kjølebanen betydning, fordi feil kombinasjon kan etterlate sensibilisering eller en grov struktur som ingen mengde etterfølgende maskinering vil korrigere. Mer bakgrunn er dekket i denne artikkelen om hvordan smi rustfritt stålsmiing .
Hvor rullende ringer brukes i tungt utstyr
Vindturbingirkasser er det tydeligste eksemplet på valsede ringer som gjør seriøst arbeid. Ringgir, solhjul og planetbærere i klassen 3 MW til 10 MW er dimensjonert i meterområdet, kjøres under reverserende dreiemoment og forventes å overleve til tiår med drift, så ringgiret er nesten alltid en sømløs valset ring i en kasse som herder eller bråkjølt og herdet legert stål.
 Vindturbin 5MW-10MW 1./2.trinns ringgirsmiing Laget av høyrent legert stål som 18CrNiMo7-6, gjennomgår de ringvalsende formings- og karburerings-herdeprosesser. Med overflatehardhet som når 58-62HRC og... Se produkt →
Andre plikter følger samme logikk, og det er grunnen til at ringformen fortsetter å dukke opp i tungindustrien:
- Lagerløp og svingbare lagerringer for kraner, gravemaskiner og havnehåndteringsutstyr.
- Marine aksel- og rorkomponenter, der smidde flyt og ultralydsrenslighet er spesifisert før noe annet.
- Trykkbeholder og boreutstyrsringer som foringsrørhoder, dorhengere og ventilhus.
- Valselagerhus og rettevalser, hvor ringen skal motstå belastning og slitasje samtidig.
Flensringer fortjener en separat omtale fordi de er så vanlige. Et rullet flensemne beholder bøylekornstrømmen, noe som betyr noe på flenser som er utsatt for syklisk trykk eller termisk bevegelse, og det viser unngår retningssvakheten seg i et flensskåret fra plate.
Hva du skal verifisere hos en ringsmiingsleverandør
Start med utstyrslisten. En leverandør som ruller ringer i huset bør kunne oppgi størrelse og kapasitet til sine møller og hammere eller presser, fordi disse tallene definerer diameter og vektområdet som kan produseres i et stykke. En butikk som driver vertikale ringvalseverk i klassen 1 m til 1,5 m sammen med 3 tonns, 5 tonns og 15 tonns smihammere, for eksempel, kan dekke både mellomstore ringer og tyngre åpne dysearbeid uten å gå ut.
Inspeksjonsevnen kommer deretter. Spør om ultralydtesting, magnetisk partikkel- eller fargepenetranttesting, hardhet og mekanisk testing til en anerkjent standard, pluss dimensjonsrapportering. Spør deretter hvilken dokumentasjon som følger med delen, normalt et 3.1 type inspeksjonssertifikat med varmenummersporbarhet som knytter den ferdige ringen tilbake til stålet den kommer fra.
Spør til slutt om den ikke-standardiserte siden av virksomheten, fordi de fleste ringprosjekter slutter å være standard i det øyeblikket et boretrinn, en kilespor, en flens eller et sett med boltehull vises på tegningen. En leverandør som allerede håndterer ikke-standard tilpasset smil og ferdigbearbeiding under ett tak fjerner en hel kjede av transport- og re inspeksjonstrinn fra planen.
Viktige takeaways
- Valset ringsmiing gir en sømløs ring med kontinuerlig periferisk kornstrøm, som er det riktige valget for ringer under dreiemoment, trykk eller utmattelsesbelastning.
- Preformdesign og reduksjonsforhold bestemmer intern kvalitet, så rulling må planlegges bakover fra den ferdige delen.
- Som små dimensjoner er et utgangspunkt. Avtal minimumsboring og akseptabel ovalitet skriftlig før første heat.
- Materiale og varmebehandling bør spesifiseres fra servicekravet, ikke kopieres fra gammel tegning.
- Bekreft møllekapasitet, inspeksjonsomfang og sertifiseringssporbarhet før du legger inn en innkjøpsordre.


Nyheter
Send oss en melding akkurat nå!
-
Mobilterminal
-
Hurtigkoblinger
Produkter Om oss Utstyr og kapasitet Kvalitet Nyheter Kontakt oss -
Produktkategori
Elektrisk kraft Energismiing Smiing av skip og havnemaskiner Gruvedrift og metallurgismiing Smiing av mat- og fôrmaskiner Petrokjemisk industrismiing Sveisefabrikasjon TILPASSET FINISDELER -
Kontakt oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Opphavsrett © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheter reservert.
Kina åpne dør smiing produsent
leverandør av spesialtilpasset presisjonssmiing