Bransjenyheter
Hjem / Nyheter / Bransjenyheter / ABS-sertifisert smiing: Hva verftene trenger før de bestiller marine deler
 Hjem / Nyheter / Bransjenyheter / ABS-sertifisert smiing: Hva verftene trenger før de bestiller marine deler
Bransjenyheter
ABS-sertifisert smiing: Hva verftene trenger før de bestiller marine deler
2026-10-16
Et verft avviser en smidd propellaksel under innkommende inspeksjon. Kjemien er riktig, strekkresultatene passerer, og møllesertifikatet ser komplett ut. Det som mangler er en ABS-inspektørsignatur på testprotokollen, slik at de ikke kan gå inn i et klassifisert fartøy uten konsesjon eller gjentatt test. Det ene gapet kan legge til tre til fem uker til en nybyggingsplan, og selve smiingen er helt forsvarlig.
ABS-sertifisert smid er ikke bare smiing med en testrapport vedlagt. De er komponenter laget under en undersøkelsesordning med American Bureau of Shipping, hvor materialkvaliteten, stålvarmen, smieringsruten, testkupongen, varmebehandlingsregistrene og de ferdige dimensjonene verifiseres mot ABS-regler for materialer og sveising. Sertifikatet er det siste trinnet i den kjeden, ikke hele den.
Denne veiledningen dekker hva sertifikatet bekrefter, hvilke smidde deler som normalt trenger det, hvordan undersøkelsesstrinnene passerer til en normal produksjonsrute, og feilpunktene som forårsaker mest omarbeiding.
Hva et ABS-sertifikat på en smiing faktisk bekrefter
ABS fungerer på nivåer, og forvirring av de forårsaker de fleste forsinkelser. Den første er godkjenning av produsenten, gjennom en verksgodkjenning eller produksjonsvurdering som bekrefter at anlegget, prosesskontroll og testanlegg passer til omfanget som leveres. Den andre er sertifisering av det enkelte produkt, der en landmåler verifiserer at en bestemt vare eller batch ble laget til en godkjent kvalitet, testet etter behov og sporbar til stålvarmen.
For skafting gjenkjenner ABS-smikvaliteter fra grad 2 til grad 5, med økende flytestyrke og tettere kontroll over kjemi og varmebehandling etter hvert som karakteren øker. Strukturelle og trykkholdende deler følger separate regelkapitler. En høyere karakter er ikke automatisk bedre: en sjakt av klasse 5 krever tettere ovnskontroll, og ethvert avvik i varmebehandlingsprotokollen blir en direkte sertifiseringsrisiko.
| Dokument | Utstedt av | Hva det bekrefter | Felles gap |
|---|---|---|---|
| Mølleprøvesertifikat | Stålmølle eller forfalsker | Kjemi og mekaniske resultater fra stålvarmen | Tilfredsstiller ikke i seg selv et ABS-undersøkelseskrav |
| Samsvarssertifikat | ABS | Materialet eller produkttypene regelkravene | Beviser ikke at varen i hagen din ble laget under undersøkelse |
| Enhet eller prøvesertifikat | ABS landmåler | En spesifikk variasjon eller batch, observert testing, sporbarhet for varmenummer | Gyldig bare hvis landmåleren faktisk var vitne til testene |
| Ikke-destruktiv eksamensrapport | Eksamen underleverandør | resultater med ultralyd eller magnetiske partikler | Prosedyren må være klassegodkjent og personell sertifisert |
Hvilke små deler trenger normalt ABS-sertifisering
På et klasset fartøy følger kravet funksjon. Komponenter hvis feil vil koste fremdrift, styring eller en trykkgrense er de ABS forventer å se under undersøkelse.
- Propellaksler, mellomaksler, akterrørsaksler og skyveaksler
- Rorstammer, rorpinner og rorholderkomponenter
- Kobling og flenssmiing som utgjør en del av aksellinjen
- Marinebolter, bolter og hydrauliske muttere for koblinger og rorenheter
- Tannhjul, tannhjul og aksler for hovedfremdriftsgirkasser
- Dekksmaskineri og fortøyningskomponenter der notasjonen krever det
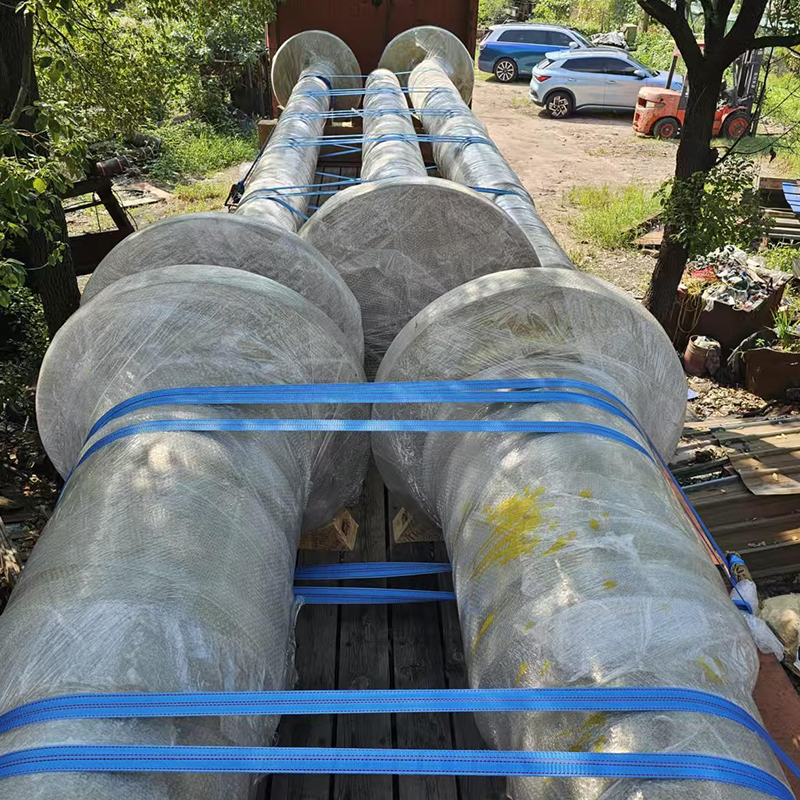 Propellakselsmiing for klassifiserte marinefartøyer C45E propellakselsmiing for kritiske marine drivlinjer, med 10 500 kg vekt og store dimensjoner; sjekk undersøkelsesbehov før bestilling. Se produkt →
Deler utenfor fremdrifts- og styrekjeden behandler forskjellig. En pumpeaksel eller en brakettsmiing trenger kanskje ingen enhetssertifisering i det hele tatt, eller bare et materialsertifikat, avhengig av klassenotasjonen og flaggstaten. Avgjør det spørsmålet før innkjøpsordren er plassert, ikke etter at smiingen er ferdig. Et bredere syn på den samme familien sitter i vår smiing av skip og havnemaskiner rekkevidde.
Undersøkelsesruten fra innkjøpsordre til levering
Sertifisering er en sekvens, og hvert trinn låser seg inn i det neste. Å hoppe fremover sparer sjelden tid.
- Regelsjekk og tegningsgjennomgang: bekreft klassenotasjonen, den nødvendige karakteren, testplanen og eventuell støttestingstemperatur før tegningen frigis.
- Stålvalg: hver varme må være sporbar, der det er nødvendig, produsert og godkjent verk. En lignende karakter fra en ikke-godkjent kilde kan ikke fikses ved testing alene.
- Smiing: reduksjonsforhold, smitemperaturområde og antall gjenoppvarmingsregistre. Reparasjonsveising er ikke en verkstedsbeslutning; det kreves forhåndsgodkjenning og vanligvis en gjentatt varmebehandling.
- Varmebehandling: normalisering eller bråkjøling og temperering til karakteren, med ovnsdiagrammer, ladeposisjon og termoelementregistreringer for sertifiseringspakken.
- Prøvekupong: tatt fra en forlengelse på smiingen, eller fra et separat prøvestykke gitt samme reduksjonsforhold og varmebehandling som delen den representerer.
- Bevitnet prøving: strekk-, slag- og hardhetsester kjøres med landmåler tilstede, eller under en avtalt overvåkingsordning for godkjente arbeider.
- Undersøkelse og dimensjonskontroll: ultralydundersøkelse til nødvendig akseptnivå, magnetisk partikkelinspeksjon på ferdig overflate som er spesifisert, og målrapport mot godkjent tegning.
- Merking og sertifikatutstedelse: varmenummer, karakter, delidentitet og landmålerstempel påført slik at sporbarhet overlever maskinering og maling.
Inspeksjonspunkter Kjøpere bør låse før utgivelse
De fleste tvister om ABS-sertifisert smiing spores tilbake til detaljer som ble avtalt for sendt. Disse elementene er verdt å skrive inn i innkjøpsordren.
- Karaktermatch: karakteren på tegningen må samsvare med en karakter godkjent for søknaden. Å flytte opp en karakter endrer påvirkningskrav og ovnskontroll.
- Testkupongposisjon: kuponger kommer fra en forlengelse i retning av hovedbelastningen, ikke fra delens kropp.
- Testomfang: strekktesting per varme, slagtesting ved designtemperatur og en hardhetsundersøkelse på tverr av seksjonen der regelen krever det.
- Eksamensnivå og dekning: avtale skanneplan, referansestandard og rapporteringsformat på forhånd, ellers kan dele trenge en ny undersøkelse etter grovbearbeiding.
- Reparasjonspolicy: ingen sveisereparasjon uten godkjenning, og ingen blanding av overflateindikasjoner uten en dokumentert prosedyre.
- Maskinering godtgjørelse: som smidd og ferdig toleranser er forskjellige ting. La det være nok lager for undersøkelser og sluttbearbeiding uten å kutte under spesifisert seksjon.
- Dokumentasjonssett: sertifikat, ovnsdiagrammer, testrapporter, undersøkelsesrapporter og dimensjonsrapport, alt kryssreferert til tegningsrevisjonen.
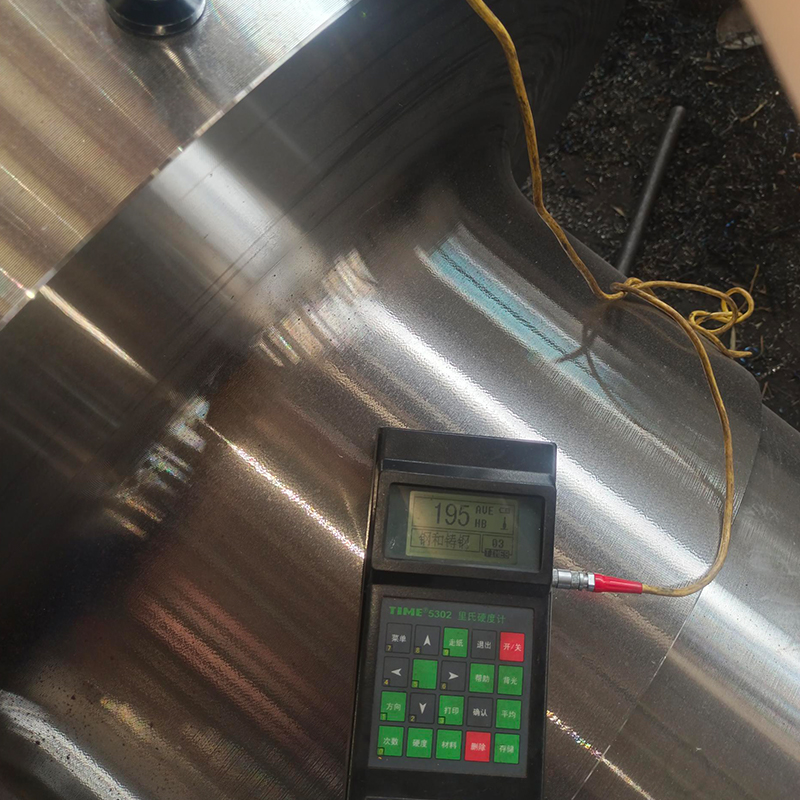 Marine mellomakselsmiing i C45E stål C45E mellomakselsmiing, 12 100 kg, med varmebehandling og presisjonsbearbeiding; bli enige om test- og behandlingsprotokoller tidlig i innkjøpsordren. Se produkt →
Varmebehandlingsjournaler er ofte den svakeste delen av en leverandørfil. Vår oppsummering av grunnleggende metallvarmebehandling forklarer hvilke parametere en landmåler vil se.
Hvorfor ABS-sertifisert smiing blir avvist eller forsinket
I praksis kommer avslag sjelden fra en mislykket strekkprøve. De kommer fra hull i bevis.
- Et sertifikat som dekker stålvarmen, men ikke den enkelte varen, som bryter enhetens sporbarhet.
- En testkupong smidd fra en annen varme eller gitt en annen varmebehandling enn den ferdige delen.
- Hardhetsspredning utover regelgrensen, noe som peker på ufullstendig transformasjon under bråkjøling.
- Slagtesting ved feil temperatur eller med feil prøveretning.
- Ultralydundersøkelse utført før endelig varmebehandling, så resultater representerer ikke lenger levert tilstand.
- Manglende ovndiagrammer eller en ladepost som ikke kan knyttes til en bestemt syklus.
- Uautorisert sveisereparasjon oppdaget ved siste undersøkelse.
- Merking tapt under maskinering, slik at det ikke er mulig å koble den ferdige delen til sertifikatet.
Hver av disse er billig å forebygge og dyr å korrigere. Når en aksel er ferdig maskinert, betyr en re-test vanligvis å kassere materiale eller forhandle om en konsesjon.
Ledetid, kostnad og fortjent av et godkjent verk
Sertifisering medfører reelle kostnader: ekstra kupongmateriale, oppmøte fra landmåler, tilleggsundersøkelse og dokumentasjonsarbeid som løper parallelt med produksjonen. For en første artikkel, forvent én til tre uker med ekstra ledetid. På gjentatte stillinger under en godkjent arbeidsordning, kan dette krympe til noen få dager fordi inspeksjonen går over til overvåkingsbasis i stedet for oppmøte ved hver test.
Jo bedre spak er å velge en forfalsker som styrer hele kjeden i huset. Hver underleverandørprosess er nok en sporbarhetsoverlevering og en ny sjanse for at poster kommer ufullstendige.
ACE Group produserer små komponenter på et 55 hektar stort område i Jiangsu med mer enn 50 018 kvadratmeter overbygd produksjonsareal, satt i drift i november 2025. Butikken driver 3 tonn, 5 tonn og 15 tonn elektrohydrauliske hammere og 1 meter og 1,5 meter vertikale ringvalsemaskiner, varmeovnsstøttet av gassfyrovn, varmeovnsstøttet av gassfyr. tankbil, induksjonsherdeutstyr og maskineringssentre. Smiing, varmebehandling, maskinering, sveisefabrikasjon og overflatebelegg ligger under et kvalitetssystem, som holder sporbarheten av varmetall intakt fra stålinntak til forsendelse.
 Rorsmiing for marine styresystemer Kraftig rorsmiing i 316L, 45E og 40Cr, eksempel 8 700 kg og D522 × 6002 mm, leveres på tegning for klassegjennomgang. Se produkt →
Aksler, rorkomponenter, flens- og boltsmiing, giremner og ikke-standard tilpassede deler leveres på tegning, med test- og behandlingsprotokoller forberedt for klassegjennomgang. Når notasjonen, karakteren og testplanen er bekreftet på tilbudsstadiet, blir sertifiseringsveien forutsigbar.
ABS-sertifisert smiing lykkes eller mislykkes på forberedelse i stedet for stålkvalitet. Avgjør karakterer, testkupongen, eksamensnivået og dokumentasjonssett før det første varmet helles, og landmåleren blir et sjekkpunkt på en planlagt rute i stedet for en hindring på slutten av den.




Nyheter
Send oss en melding akkurat nå!
-
Mobilterminal
-
Hurtigkoblinger
Produkter Om oss Utstyr og kapasitet Kvalitet Nyheter Kontakt oss -
Produktkategori
Elektrisk kraft Energismiing Smiing av skip og havnemaskiner Gruvedrift og metallurgismiing Smiing av mat- og fôrmaskiner Petrokjemisk industrismiing Sveisefabrikasjon TILPASSET FINISDELER -
Kontakt oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Opphavsrett © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheter reservert.
Kina åpne dør smiing produsent
leverandør av spesialtilpasset presisjonssmiing