Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Vindturbinsmiingmarked: Girkassesmiing, spesifikasjoner og kildeveiledning
 Hjem / Nyheter / Bransjenyheter / Vindturbinsmiingmarked: Girkassesmiing, spesifikasjoner og kildeveiledning
Bransjenyheter
Vindturbinsmiingmarked: Girkassesmiing, spesifikasjoner og kildeveiledning
2026-10-15
En girkasseprodusent vinner en ordre på 6 MW offshoreplattform, og finner så at ingen godkjent leverandør kan rulle et 1,5 m ringgir i 18CrNiMo7-6 innenfor et 14 ukers vindu. Turbinbestillingen var aldri risikoen. Smiingen var. Jeg er den vindende variabelen sjelden hovedetterspørselen etter ren energi. Det er om store, varmebehandlede, ultralydtestede komponenter kan produsere i henhold til tidsplan og spesifikasjoner.
Denne veiledningen angir hva kjøper kjøper, hvor kapasiteten strammer til, og hvilke tekniske kontroller som skiller og akseptabel smiing fra et dyrt avslag.
Hva markedet faktisk kjøper
Det smidde innholdet i en moderne turbin er delt inn i branngrupper:
- Innvendig girkasse: planetbærere, planetgir, solgir, ringgir og mellomaksler.
- Hoveddrivverk: smidde hovedaksler, koblingsflenser og lagerhus.
- Tårn- og girsystem: smidde tårnflenser, girringer og stigningslagerringer og svingringer.
- Nacelle-maskinvare: navkomponenter, bremseskiver og høylastfeste.
Disse delene er smidd i stedet for støpt av konsistente årsaker: kornstrømmen følger belastningsbanen, utmattingsadferd under syklisk dreiemoment er mer forutsigbar, og interne defekter kan størrelsesordnes ved ultralydtesting. Det siste punktet er kommersielt, ikke akademisk. Et støpegods med uakseptabel porøsitetsindikasjon kasseres ofte sendt i bearbeidingen, etter at mesteparten av verdien allerede er lagt til.
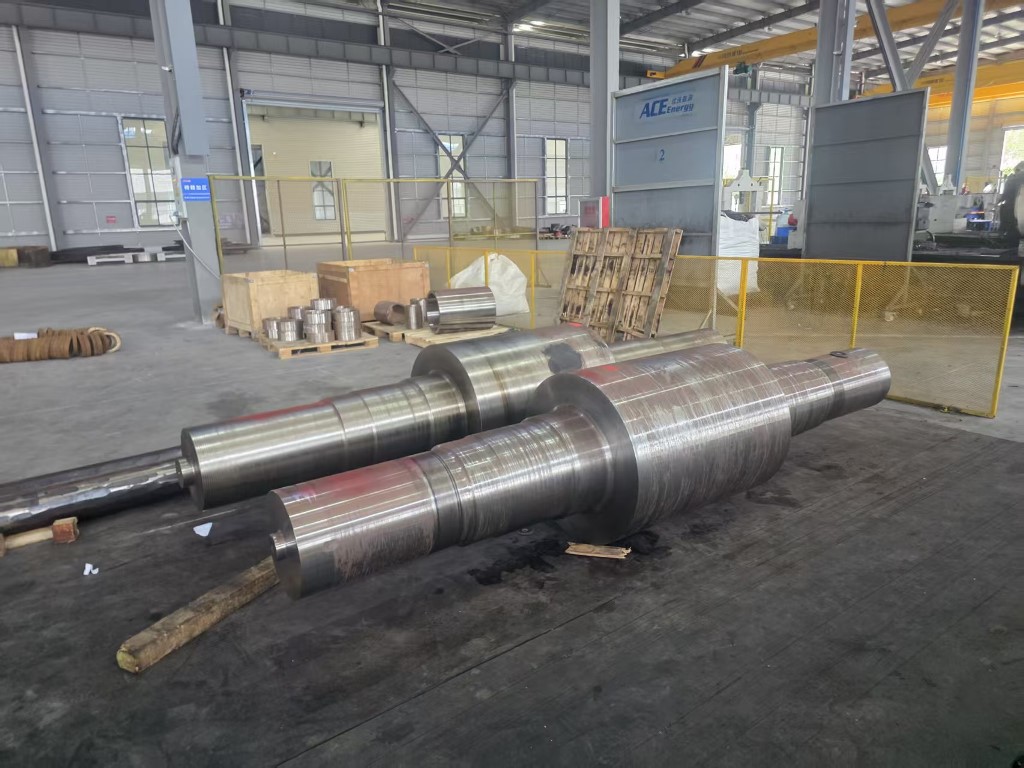 3MW–10MW vindturbinplanetbærersmiing Smidde planetbærere for 3–10 MW vindgirkasser, med 18CrNiMo7-6/42CrMo4-alternativer og UT, PT, MPI-testing for tunge lastbaner. Se produkt →
Hvorfor smile blir stadig større
Nominell kraft skalerer bratt med rotordiameter, og dreiemomentskalaer med sveipet område og girforhold. Det praktiske resultatet er at en 3 MW girkasse og en 10 MW girkasse ikke skiller seg med en faktor tre i komponentstørrelse. De skiller seg med en mye større faktor i ringdiameter, veggtykkelse og vekt i et stykke. Planetskip som en gang var under ett tonn, overskrider nå rutinemessig for å tre tonn på offshoreplattformer.
Større smijern presser mot tre grenser samtidig:
- Ingot og barrestørrelse, som dekker tverrsnittet som kan forstyrres eller trekkes.
- Tilgjengelig smienergi, uttrykt som hammertonnasje eller pressekapasitet.
- Ovnsdimensjoner og bråkjølingsenhet, som avgjør om en tung seksjon oppnår konsistente egenskaper gjennom veggen.
Når en av disse grensene overskrides, avslår en leverandør enten henvendelsen eller oppgir en lengre leveringstid med høyere risiko for omarbeiding. Begge svarene er nyttig informasjon for kjøperen.
Spesifikasjoner som bestemmer godtar
Vindgirkassesmiing er vanligvis spesifisert i legert stål som 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 eller 20MnCr5. Karakteren betyr noe, men hva som skjer etter smil betyr mer.
Mekaniske egenskaper og varmebehandling
Herdings- og tempereringsruter, karburering og nitring gir svært forskjellige hardhetsprofiler og kjerneseighet. Et ringgirhus herdet for overflatemattingsmotstand kan ikke byttes ut med en induksjonsherdet ekvivalent uten å beregne kontaktspennings- og forvrengningskvoter på nytt.
Ikke-destruktiv testing
Ultralydtesting til avtalte alvorlighetsnivåer er standard for girkasse- og hovedakselsmiing, med inspeksjon av magnetiske partikler eller fargestoffpenetrant på maskinerte overflater. Akseptkriterier hører hjemme på tegningen. En leverandør som ikke kan produsere en repeterbar ultralydrapport bør ikke vurderes for disse delene.
Dimensjons- og maskineringstillegg
Vekt i ett stykke, trekktoleranse og materialet som er igjen for ferdigbearbeiding, alle drivkostnader. En 6 mm kvote på en 1,5 m ring er veldig forskjellig kommersielt fra en 12 mm kvote, selv når begge er teknisk akseptable.
 5MW–10MW finnerturbinplanetgirsmiing Tilpasset 1.–3. trinns planetgirsmiing for 5–10 MW vindgirkasser, ved bruk av 18CrNiMo7-6 eller 42CrMo4 med 100 % UT/PT/MPI-inspeksjon. Se produkt →
Typisk vinddrivverkssmiing med et blikk
| Komponent | Typisk materiale | Dannende rute | Nøkkelinspeksjon |
|---|---|---|---|
| Planetbærer | 42CrMo4, 34CrNiMo6 | Åpen formsmiing, opprørt og trukket | Ultralydtest, mekanisk test, dimensjoner |
| Ringgir | 18CrNiMo7-6, 42CrMo4 | Ringrulling, deretter maskinering | Ultralydtest, kassedybde, forvrengning etter varmebehandling |
| Solutstyr og planetutstyr | 18CrNiMo7-6, 20MnCr5 | Åpne dø smiing eller opprørt, deretter hobbing | Saksdybde, profil, ultralydtest |
| Hovedaksel | 34CrNiMo6, 42CrMo4 | Åpen formsmiing, kraftig opprørt | Ultralydtest, mekaniske egenskaper, konsentrisitet |
| Tårnflens | S355NL, 42CrMo4 | Ring rullende | Ultralydtest, flathet, hullposisjon |
| Giring og stigningslagerring | 42CrMo4 og lagerstål varianter | Ring rullende | Ultralydtest, hardhet, løpebanetoleranse |
Ringrullekapasitet er ofte den virkelige begrensningen
Ringtannhjul, tårnflenser og lagerringer produserer radiell aksial ringrulling i stedet for åpen dysesmiing, fordi rullende skaper og periferisk kornstrøm som motstår bøylespenning langt bedre enn en del maskinert fra plate eller kuttet fra en blokk.
Ringrullekapasitet er definert av målbare grenser:
- Maksimal utvendig diameter, vanligvis 1 m til 1,5 m for mellomstore møller, med et mye mindre leverandørbasseng utover det.
- Maksimal ringhøyde og veggtykkelse, som avgjør om et giremne kan rulles i én sekvens.
- Minimum borediameter og veggtykkelsesforhold, under hvilket ringen mister stabilitet under rulling.
En kjøper som sammenligner tilbud bør være om disse tre tallene skriftlig. Et tilbud som utelater dem er ofte et tilbud som vil bli lagt ut på underleverandører, og legger til et nivå i forsyningskjeden og et annet punkt hvor sporbarhet kan brytes ned.
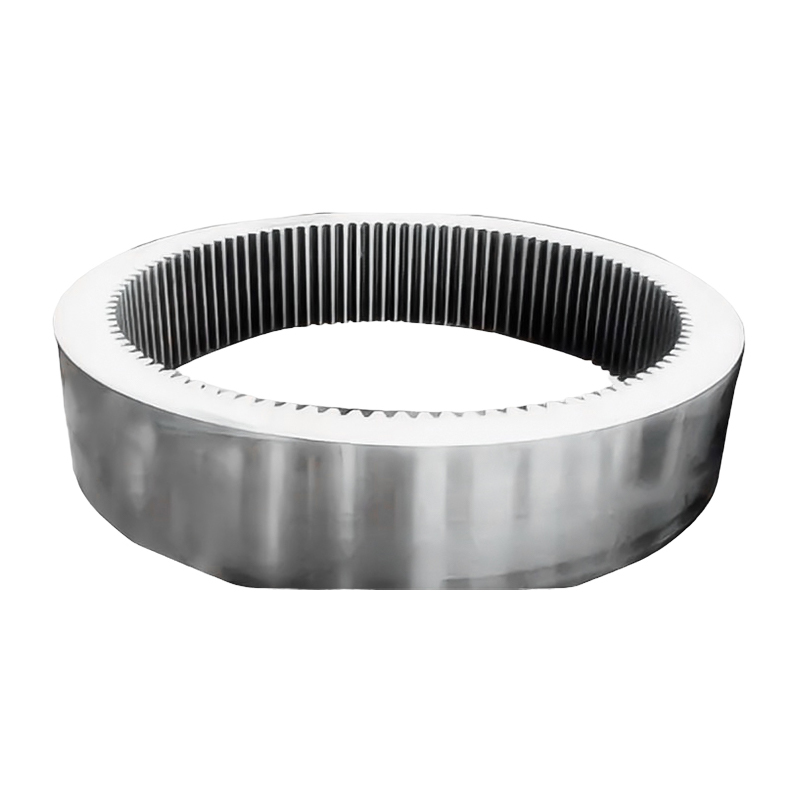 5MW–10MW finnerurbinringgirsmiing Ringgir smiing for 5–10 MW vindplanetsystemer, ringvalset og karburert bråkjølt med presisjonsslipte tenner for høyeffektsbelastninger. Se produkt →
Hva du skal bekrefte før du legger inn en bestilling
- Smiutstyr tilpasset delvekt og konvolutt, med hammer- eller pressetonnasje oppgitt.
- Varmebehandlingsovner med dokumenterte siste diagrammer og bråkjølingsevne for den aktuelle snitttykkelsen.
- Intern ultralyd og overflateinspeksjon med kvalifiserte operatører og referanseblokker.
- Sporbarhet fra varmenummer til ferdig del, inkludert eventuell underleverandørdrift.
- Maskineringsevne, hvis det kreves ferdige deler i stedet for grov smiing.
- Første artikkeldokumentasjon fra et sammenlignbart prosjekt, ikke en generell brosjyre.
- Ledetid som inkluderer varmebehandling og testing, ikke bare smitter.
- Avtalte kommersielle vilkår om etterarbeid og avvik, avgjort før første varme er smeltet.
Hvor kostnads- og risikokonsentreres
Varmebehandling er den vanlige kilden til skrap på store girkassesmiinger. Slokkesprekker, utilstrekkelig kassedybde, overdreven forvrengning og hardhetsvariasjon rundt en stor ring oppstår etter at mesteparten av material- og maskineringskostnadene er forpliktet. Forvrengning er spesielt dyrt på ringgir, fordi delen må bearbeides etter, og tilskuddet må planlegges på forhånd i stedet for å korrigere etterpå. Gjennomgang grunnleggende metall varmebehandling med en leverandør er en rask måte å teste om prosessen er forstått eller bare hevdet.
Testing er det andre konsentrasjonspunktet. Ultralydinspeksjon av et to tonns planetskip tar tid, krever en kvalifisert operatør, og produserer en oversikt som et kundeingeniørteam kan revidere år senere. Leverandører som behandler inspeksjon som en formalitet har en tendens til å fremstå som leveringsproblemer snarere enn kvalitetsproblemer, noe som gjør dem vanskeligere å oppdage under tilbud.
Hvordan ACE-gruppen støtter vindgirkasseprogrammer
ACE-gruppen driver en integrert tung produksjonskjede som dekker smiing, varmebehandling, presisjonsmaskinering, sveisede strukturer og kraftig maling, med et produktspekter som allerede inkluderer kraftproduksjonssmiing for vind-, vann- og kjernefysiske applikasjoner. Kjerneproduksjonsbasen, Jiangsu ACE Energy Technology, startet produksjonen i november 2025 på en 55 dekar stor tomt med mer enn 50 018 kvadratmeter bygd areal.
Utstyr som er relevant for arbeid med vindgir inkluderer 3 tonn, 5 tonn og 15 tonn elektrohydrauliske hammere, 1 m og 1,5 m vertikale ringvalsemaskiner, gassfyrte varmeovner, varmebehandlingsmotstandsovner, bråkjøletanker, induksjonsherdeutstyr og maskineringssentre. For vindapplikasjoner dekker serien 3 MW til 10 MW girkassekomponenter, inkludert planetbærere, første-, andre- og tredjetrinns planetgir, solgir og første- og andretrinns ringgir, sammen med ikke-standard spesialsmiing og ferdige maskinerte deler.
Vindturbinsmimarkedet mangler ikke kapasitet samlet sett. Det mangler kapasitet for store, varmebehandlede, testede deler levert til en forutsigbar tidsplan. Kjøpere som bekrefter ringrullingsgrenser, varmebehandlingsevne og inspeksjonsomfang før de tildeler en ordre, unngår det meste av forsinkelsesrisikoen, og de betaler vanligvis mindre for det også, fordi omarbeid og fremskyndet frakt aldri vises på det opprinnelige tilbudet.
Nyheter
Send oss en melding akkurat nå!
-
Mobilterminal
-
Hurtigkoblinger
Produkter Om oss Utstyr og kapasitet Kvalitet Nyheter Kontakt oss -
Produktkategori
Elektrisk kraft Energismiing Smiing av skip og havnemaskiner Gruvedrift og metallurgismiing Smiing av mat- og fôrmaskiner Petrokjemisk industrismiing Sveisefabrikasjon TILPASSET FINISDELER -
Kontakt oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Opphavsrett © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheter reservert.
Kina åpne dør smiing produsent
leverandør av spesialtilpasset presisjonssmiing